一、核心原理
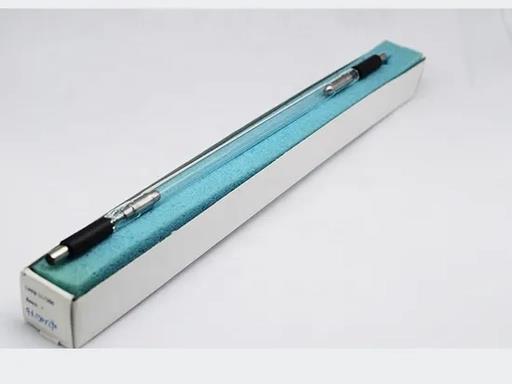
以掺钕钇铝石榴石(Nd:YAG)晶体为激光介质,通过脉冲氙灯泵浦激发,产生1064nm 波长的近红外脉冲激光。
- 发光:氙灯放电发光,激发 YAG 晶体产生激光。
- 聚焦:激光束经光学系统汇聚成0.1~3mm的极小光斑。
- 熔焊:高能光斑瞬间熔化模具损伤处及填充焊丝,形成微小熔池。
- 成型:激光移开后,熔池极速冷却,与母材形成冶金结合。
二、系统组成
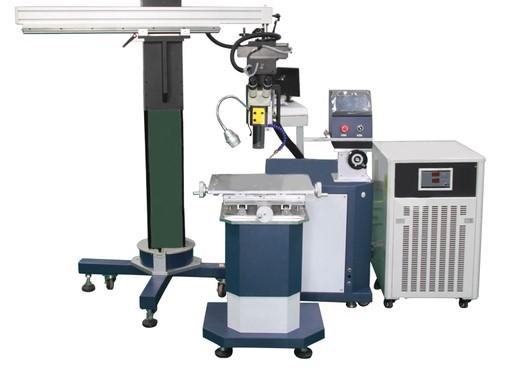
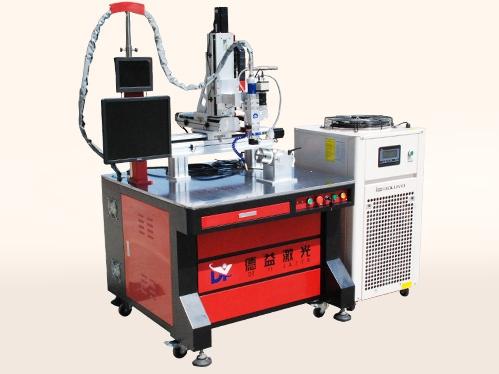
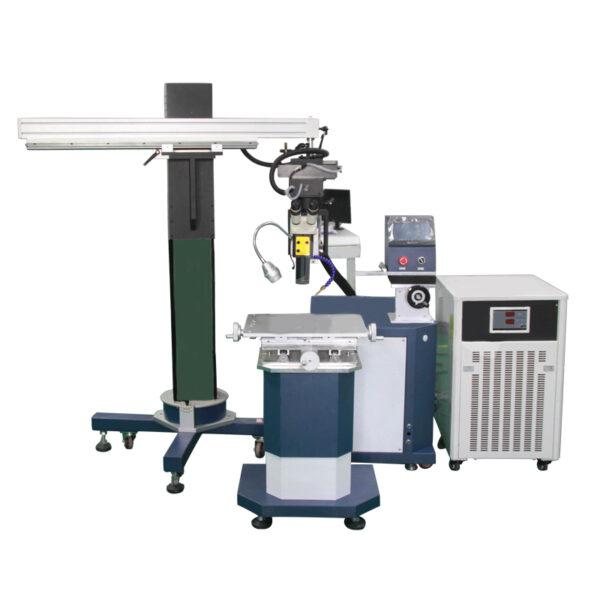
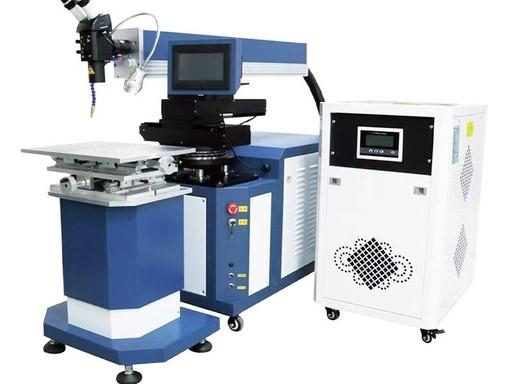
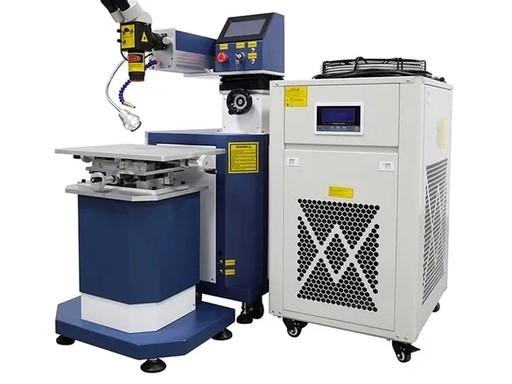
- 主机:含 YAG 激光器、谐振腔、聚焦光路、CCD 显微镜。
- 工作台:精密三维(X/Y/Z)移动平台,承载模具。
- 冷却系统:外置冷水机,为激光器降温,保证稳定运行。
- 控制系统:数控面板,调节激光能量、脉宽、频率等参数。
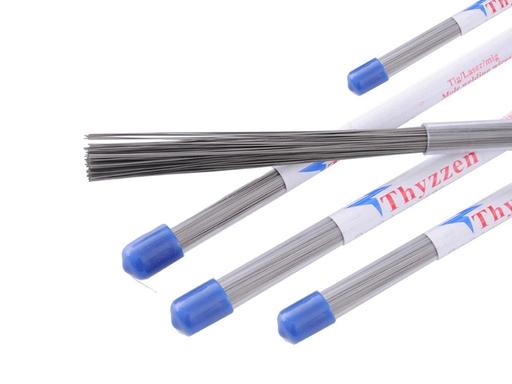
- 送丝机构(选配):自动精准输送焊丝。
三、核心技术优势
- 精度极高
- 热影响极小(关键优势)
- 焊接牢固、质量高
- 效率与经济性
四、典型应用场景
- 注塑模具:修复分型面、型腔、型芯的磨损、划痕、崩角、砂眼。
- 压铸模具:修补铝 / 锌合金模具的热裂纹、边角崩缺。
- 冲压 / 锻造模具:修复刃口、冲头的磨损、崩刃。
- 模具修改:局部加胶、改尺寸、补焊,无需重做整套模具。
YAG 模具补焊机是精密模具的 “激光外科医生”,以高精度、低热变形、高强度的特点,完美解决了传统焊接无法修复精密模具的难题。
技术参数
| 项目 | 规格参数 | 项目 | 规格参数 |
|---|---|---|---|
| 设备型号 | YAG 模具补焊机(Nd:YAG 脉冲) | 激光类型 | Nd:YAG 脉冲 |
| 激光波长 | 1064 nm | 额定激光功率 | 200W |
| 最大单脉冲能量 | 0 – 90 J 连续可调 | 脉冲频率 | 0 – 100 Hz 连续可调 |
| 脉冲宽度 | 0.1 – 20 ms 连续可调 | 聚焦光斑直径 | 0.2 – 0.6 mm(最小 0.2 mm) |
| 聚焦镜焦距 | 80 / 100 / 120 / 200 mm 可选 | 焊接深度 | 0.1 – 1.2 mm |
| 适用焊丝直径 | 0.1 – 0.6 mm | 激光能量不稳定度 | ≤ ±2% |
| 工作台行程 | 300 × 200 mm,承重 ≤200 kg(电动升降可选) | 观察系统 | 显微镜(可 360° 旋转)/ CCD 选配 |
| 保护气体 | 氩气 | 冷却系统 | 内循环水冷,制冷机组;介质为去离子水 / 蒸馏水 |
| 连续工作时间 | ≥ 24 h | 整机功耗 | ≤ 6 kW |
| 电源 | AC 220V ±10% / 380V ±10%,50 Hz | 备注 | 以上为典型配置参考值,实际规格以出货机型及定制方案为准 |