产品特点
- 纯度高、气孔少精炼工艺,杂质含量低,激光焊接时不易产生气孔、砂眼,焊后易打磨、易抛光。
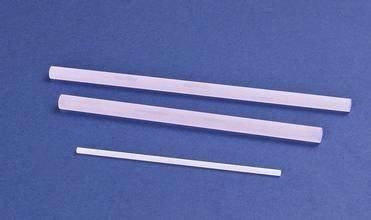
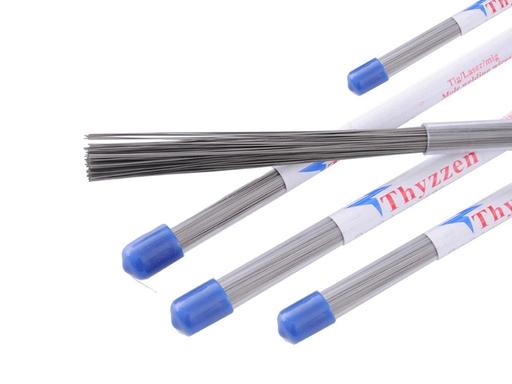
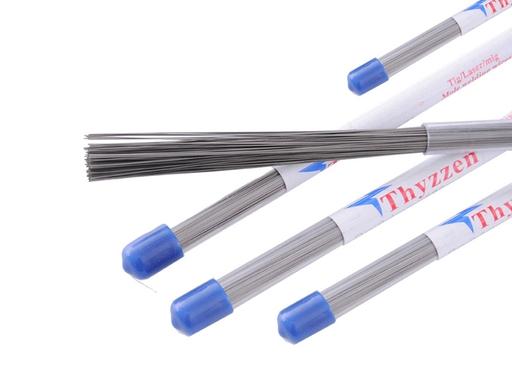
- 热变形极小焊丝直径细(常用 0.2/0.3/0.4/0.5/0.6mm),配合激光点焊,热量集中,模具基本不变形、不开裂。
- 硬度匹配精准不同型号焊丝对应不同模具母材硬度,焊后硬度均匀,无软点、无硬脆区,不影响后续加工。
- 结合强度高熔深好、结合致密,无虚焊、无脱落,可承受注塑压力、压铸冲击、冲压载荷。
- 加工性能优异焊后可进行磨、铣、抛、刻蚀、氮化等处理,高镜面模具可抛至高光洁度。
技术参数
| 项目 | 规格参数 | 项目 | 规格参数 |
|---|---|---|---|
| 产品名称 | 模具专用激光焊丝 | 用途 | 模具修补、裂纹修复、碰伤修复、缺陷补焊、尺寸恢复 |
| 常用直径 | 0.2 / 0.3 / 0.4 / 0.5 / 0.6 mm(标准 0.1 – 0.6 mm 可选) | 长度 / 包装 | 约 100 – 500 mm 直丝,或 50 – 100 g / 卷(视规格) |
| 常用材质 | SKD11 / SKD61 / 8407 / 718 / P20 / NAK80 / S136 / 铍铜 / 不锈钢 / 铝 | 焊后硬度 | 按型号匹配母材,典型 HRC 30 – 60(与母材硬度匹配) |
| 工艺特点 | 精炼工艺,杂质含量低,焊后无气孔、无砂眼,易打磨抛光 | 热影响 | 配合激光点焊,热量集中,模具基本不变形、不开裂 |
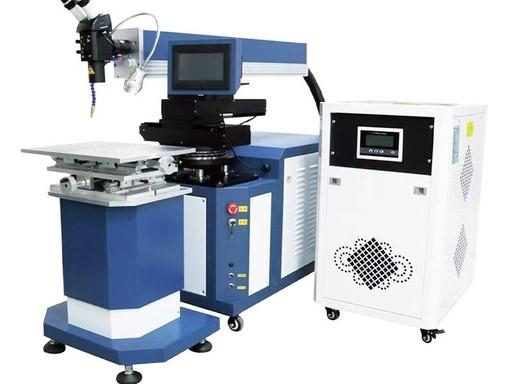
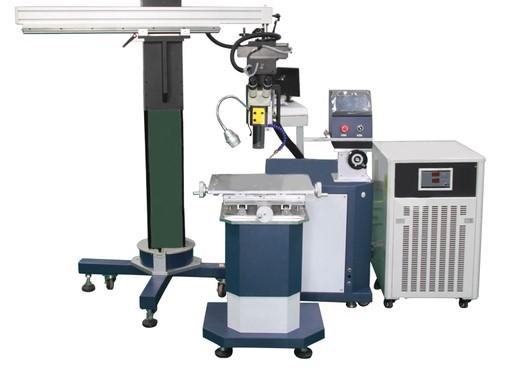
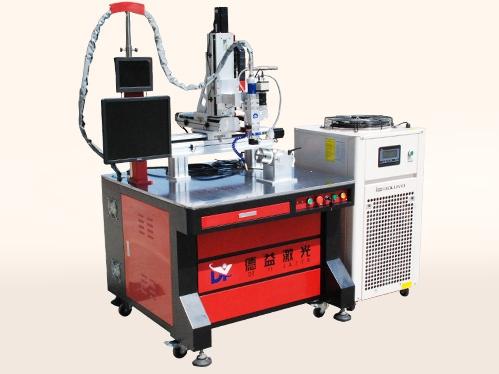
| 焊接方式 | 配合激光模具补焊机,手动送丝 / 自动送丝嘴 | 保护气体 | 氩气 |
| 适用母材 | 冷作模具钢、热作模具钢、塑料模具钢、铸铁、铍铜、铝合金 | 典型应用 | 注塑模、压铸模、冲压模、橡胶模的崩角、划伤、磨损修复 |
| 备注 | 以上为典型配置参考值,实际规格以出货机型及定制方案为准;选材需对应母材牌号,可寄母材样品匹配确认 | ||